


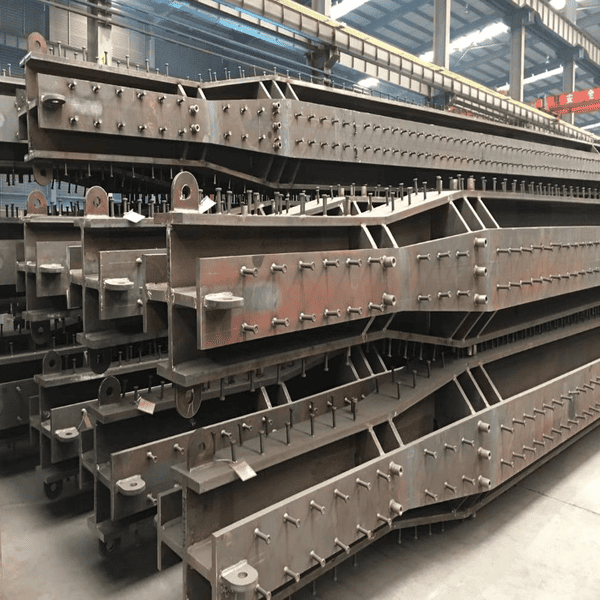
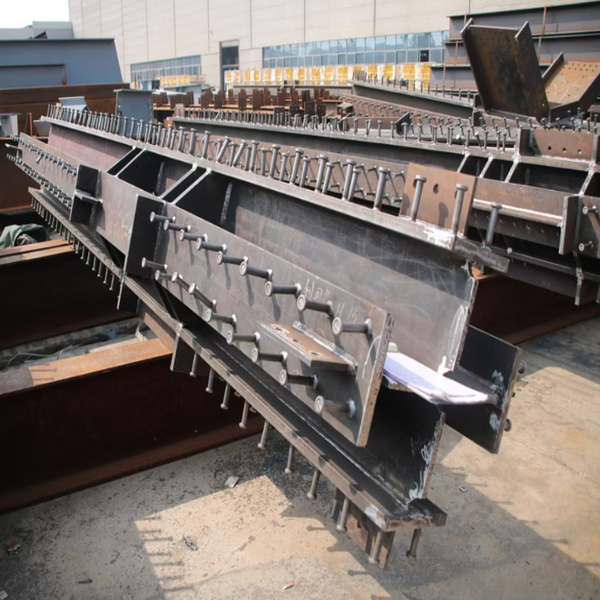


GNEE se spécialise dans la fabrication de précision de colonnes en acier en forme de croix, un composant essentiel pour les immeubles de grande hauteur et les structures industrielles lourdes. Conçues pour une résistance supérieure à la compression axiale et une stabilité multi-directionnelle, nos colonnes transversales sont fabriquées à l'aide de la méthode d'assemblage avancée "H+2T". Cela garantit une section transversale symétrique-et une intégrité structurelle maximale, ce qui en fait le choix idéal pour le support de base dans les structures en acier complexes.

Spécification des colonnes en acier en forme de croix
| Paramètre | Détails |
|---|---|
| Qualités des matériaux | Q235B, Q355B/C/D/E, Q355GJ, Q420B, Q460C ; ASTM A36, A572 Gr.50 ; EN10025 S355JR/J2/K2 |
| Normes conformes | GB/T 1591, GB/T 19879, ASTM A6, EN 10025, AISC 360-22, AWS D1.1, EN 1090, GB 50011 (sismique) |
| Configuration des sections | H+2T (1 H-poutre + 2 T-sections) ou HH+HH (2 H-poutres perpendiculaires) |
| Plage de dimensions de section | 200×200mm – 1500×1500mm |
| Épaisseur de la plaque | 8mm – 100mm |
| Longueur de colonne | Jusqu'à 20 m par segment (épissure sur site plus longue) |
| Précision d'usinage | Longueur : ±2,0 mm ; Dimension en coupe : ±2,0 mm ; Rectitude : L/1000 |
| Processus de soudage | Soudage à l'arc submergé (SAW); Soudure à rainure en T à pénétration totale- ; AWS D1.1 niveau 1 |
| Inspection CND | 100 % UT (ultrasons) sur les soudures à pénétration totale-joint en T ; 20% MT (Particules Magnétiques) sur les soudures d'angle |
| Traitement de surface | Grenaillage Sa2.5 → Epoxy Zinc-Apprêt riche (DFT supérieur ou égal à 75 μm) → Intermédiaire + Couche de finition (DFT 250–300 μm) ; Galvanisation à chaud-par immersion (zinc 85 μm, service de 50 ans) ; Fluorocarbone (facultatif) |
| Composants optionnels | Goujons de cisaillement (goujons à tête soudée), corbeaux, plaques de raidissement, plaques de connexion |
| Service | Fabrication sur mesure selon les dessins d'atelier ; OEM/ODM ; Assistance à l'optimisation de la conception |
| Emballage | Renforcement du cadre en acier + papier bulle aux points de contact + arrimage par sangle en acier ; Conteneur ou palette |
| Transport | Fret maritime (conteneur standard/flat rack/open-par taille) |
Avantages des colonnes en acier en forme de croix
Symétrie à deux -axes
Quatre ailes orthogonales éliminent « l'axe faible » des poutres en H-, offrant ainsi un module de section équilibré et une résistance au flambage dans toutes les directions.
↑ 40 % de rigidité latérale par rapport aux sections à brides larges-
Intégration SRC supérieure
La conception à profil ouvert-optimise le confinement du béton et élimine les poches d'air courantes dans les sections fermées, améliorant ainsi la capacité de charge des composites.
Optimal pour les colonnes SRC (Steel Reinforced Concrete)
Ductilité sismique élevée
La formation de charnières en plastique stables et les connexions simplifiées entre poutres orthogonales-et-colonnes réduisent le risque de fracture fragile lors d'événements sismiques.
Conforme à la norme GB 50011 de qualité sismique spéciale
Efficacité spatiale et financière
L'empreinte compacte permet d'économiser de la surface au sol par rapport aux colonnes en béton armé. Les connexions de poutres à quatre-voies simplifient la fabrication et les CND.
↓ 15 à 20 % du coût de fabrication global


Colonne transversale ou poutre en H ? ou poutre en caisson ?
| Comparaison | Colonne transversale (cruciforme) | -Colonne à poutre en H | Colonne de boîte |
|---|---|---|---|
| Flexion biaxiale | Quadri-égalité, pas d'axe faible | Disparité d'axe forte/faible | Bon dans les deux sens mais nécessite des diaphragmes |
| Résistance à la torsion | Modéré (section ouverte) | Pauvre | Excellent (section fermée) |
| Composite SRC | Excellent remplissage de béton | Bien | Mauvais (poches d'air emprisonnées) |
| Complexité du soudage | Moyen (T-joint complet-pénétration) | Faible | Élevé (diaphragmes internes) |
| Efficacité spatiale | Haut (section compacte) | Faible (grande dimension d'axe faible-) | Moyen |
| Coût de fabrication | Moyen | Faible | Haut |
| Meilleure application | Noyau-de grande hauteur/zones sismiques | Usines générales/Faible-élévation | Longue-portée/charge axiale élevée |
Processus de fabrication et technologie de soudage
ÉTAPE 1 Découpe CNC
Découpe flamme/plasma de tôles d'acier aux dimensions précises
01
ÉTAPE 2-Fabrication de poutres en H
Assembler et souder par SAW la poutre en H-principale comme noyau structurel
02
ÉTAPE 3 T-Fractionnement de sections
Poutre en H secondaire- divisée longitudinalement en 2 sections en T- symétriques
03
ÉTAPE 4 Assemblage croisé
Souder les sections en T-des deux côtés de l'âme centrale selon la formule "1H+2T"
04
ÉTAPE 5 Correction et CND
Redressage mécanique, contrôle 100% UT+MT, grenaillage
05


Contrôle de la déformation du soudage
En raison de la pénétration élevée de la soudure aux intersections des joints en T-, la contrainte de retrait globale lors du soudage des colonnes cruciformes peut provoquer une déformation importante. Nous contrôlons cela grâce : au pré-chauffage avant l'assemblage (selon WPS/PQR), à la séquence de soudage symétrique, aux pinces de positionnement hydrauliques sur la machine d'assemblage de colonnes transversales-et au post-soudage de redressage mécanique-. Les paramètres de soudage sont surveillés en temps réel-avec un enregistrement automatisé de tension/ampérage.
Protocole d'inspection CND
Test 100 % par ultrasons (UT)- UT multiéléments-sur toutes les soudures à pénétration totale-joints en T-, capables de détecter des défauts de 2 mm à n'importe quelle profondeur.
20 % de tests de particules magnétiques (MT)- Détection des défauts de surface et à proximité de-sur toutes les soudures d'angle.
Vérification dimensionnelle- Mesure de station totale avec une précision de ±0,2 mm pour une précision orthogonale.
Normes de contrôle de qualité et d’inspection
| Étape CQ | Critères |
|---|---|
| Inspection des matières premières | Les défauts de surface (fissures, cicatrices, plis, bulles) ne sont pas autorisés ; Profondeur de rouille/piqûres Inférieure ou égale à la moitié de l’épaisseur de la plaque, tolérance négative ; Certificat d'essai en usine (MTC) traçable |
| Essais de rendement et de traction | Tests internes-d'élasticité/résistance à la traction + vérification par un tiers- ; Essais de traction dans la direction Z-pour la prévention des déchirures lamellaires |
| Tolérance de fabrication | Tolérance d'épaisseur de plaque < 0,25 mm ; Tests dimensionnels à 100 % avec tolérance < 1 mm ; Rectitude dans L/1000 |
| Qualité de soudure | 100 % UT sur les soudures à pénétration totale-(aucun défaut) ; 20 % MT sur les soudures d'angle (pas de bulles/défauts) ; Acceptation AWS D1.1 niveau 1 |
| Traitement de surface | Grenaillage à Sa2,5 (lustre métallique, pas de rouille) ; Apprêt dans les 5 heures suivant le dynamitage ; TFD > 75 μm ; Test de vacances (éponge humide 67,5 V/μm) |
| Inspection par un tiers- | Inspection SGS/BV disponible ; Tests témoins pour les projets critiques ; Documentation WPS/PQR complète |
Composants optionnels : goujons de cisaillement, corbeaux et raidisseurs
Goujons de cisaillement (goujons à souder à tête)
Crée une liaison mécanique permanente entre le noyau en acier et le béton dans les systèmes SRC. Empêche le glissement entre les matériaux sous les forces de cisaillement latérales dues aux charges éoliennes/sismiques.
Corbeaux
Projections de supports soudés pour supporter des poutres ou des éléments structurels secondaires, permettant un transfert de charge efficace aux points de connexion.
Plaques de raidissement
Plaques de renfort internes au niveau des zones de-contraintes élevées pour éviter la paralysie locale de l'âme et améliorer la stabilité des colonnes sous des charges concentrées.
Plaques de connexion
Plaques de base et plaques de recouvrement pré-soudées pour les épissures boulonnées sur site, permettant un montage rapide sur-site et une assurance qualité.

Applications des colonnes en acier en forme de croix
Applications typiques
Immeubles de grande hauteur : Core columns in supertall structures (>200 m), des éléments porteurs de charge verticale de méga-châssis- où la capacité biaxiale et l'encombrement compact sont essentiels.
Projets de ponts :Éléments de support pour piliers de pont offrant des performances sismiques fiables et une installation efficace sur le terrain.
Installations industrielles :Les colonnes transversales préfabriquées accélèrent le montage sur-site des supports de chemin de roulement de grues d'usine et des plates-formes-pour charges lourdes.
Ouvrages souterrains :Parkings et tunnels nécessitant un support stable contre des charges verticales et latérales intensives.

Cas d'exportation
| Destination d'exportation | Type de projet | Tonnage | Nuance d'acier | Traitement de surface | Année |
|---|---|---|---|---|---|
| Philippines (Manille) | Colonne centrale-de grande hauteur | 850 tonnes | Q355B | Époxy zinc-riche + couche de finition (DFT 250 μm) | 2023 |
| Émirats arabes unis (Dubaï) | Tour commerciale à méga-ossature | 1 200 tonnes | Q355GJ | Galvanisation à chaud-+ fluorocarbone | 2020 |
| Indonésie (Jakarta) | Installation industrielle avec grue | 680 tonnes | Q355B | Grenaillage Sa2.5 + apprêt époxy | 2024 |
| Australie (Perth) | Infrastructures minières | 950 tonnes | Q355B | Galvanisation à chaud-par immersion (C5-M marine) | 2025 |
| Chili (Santiago) | Bâtiment commercial en zone sismique | 520 tonnes | Q355B | Époxy zinc-riche + couche de finition (DFT 250 μm) | 2025 |
| Arabie Saoudite (Riyad) | Support de pilier de pont | 430 tonnes | Q420B | Grenaillage Sa2.5 + apprêt époxy | 2026 |
Systèmes anti-corrosion pour différents environnements
| Environnement | Classe de corrosivité | Système recommandé | Vie de conception |
|---|---|---|---|
| Intérieur / Sec | C1–C2 | Grenaillage Sa2.5 + Primaire époxy (DFT 120 μm) | 15 à 20 ans |
| Urbain / Industriel | C3–C4 | Époxy riche en Sa2.5 + Zinc- + Intermédiaire + Finition (DFT 250 μm) | 20 à 25 ans |
| Côtier/Marin | C5-M | Galvanisation à chaud-par immersion (85 μm) + couche de finition en fluorocarbone / époxy chargé en céramique- | 50+ ans |
| Traitement chimique | C5-I | Sa2.5 + Couche de finition époxy à haut pouvoir- + vinylester (DFT 300 μm) | 25 à 30 ans |
Assistance à l'emballage, à la livraison et à l'installation
Renforcement structurel :Des cadres en acier lourds ou un rembourrage en bois spécialisé empêchent la flexion/déformation des sections transversales-pendant le transport.
Protection du revêtement :Le film à bulles ou le rembourrage industriel aux points de contact protègent la peinture/la finition galvanisée des rayures.
Arrimage sécurisé :Des sangles en acier-et des systèmes d'arrimage à haute résistance empêchent tout déplacement pendant les voyages en mer.
Pré-Assemblage :Assemblage de test en usine recommandé pour les sections lourdes/complexes afin de vérifier-la précision de l'ajustement avant l'expédition.
Montage sur le terrain :Assemblages boulonnés conçus pour un assemblage rapide sur-site ; Vérification de l'aplomb dans une tolérance verticale de 1:500.
Délai de mise en œuvre:
| Article | Détails |
|---|---|
| Délai (personnalisé) | 20 à 45 jours selon le tonnage et la complexité |
| Délai (tailles de stock) | 7 – 15 jours |
| Production urgente | 15 jours accélérés disponibles (un supplément s'applique) |

Comment commander une fabrication personnalisée en - 4-étapes
Fournir des dessins
Soumettre les dessins d'atelier, les spécifications et les exigences du projet
Devis et conception
Recevez un devis détaillé + des suggestions d'optimisation de conception
Confirmer et produire
Approuver les dessins, organiser la production selon WPS/PQR
Contrôle qualité et livraison
Inspection CND,-vérification par un tiers, emballage et expédition sécurisés

FAQ :
Quel est le MOQ pour les colonnes en acier en forme de croix personnalisées ?
MOQ est flexible et dépend de l’échelle du projet. Pour une fabrication sur mesure, le minimum typique est de 10 à 30 tonnes. Pour les tailles de stock, des commandes d’essai plus petites peuvent être acceptées. Contactez-nous avec les dessins de votre projet pour un devis spécifique.
Combien de temps prend la fabrication pour une commande typique ?
Le délai de livraison standard est de 20 à 45 jours pour les colonnes transversales personnalisées, en fonction du tonnage et de la complexité. Les tailles de stock peuvent être expédiées sous 7 à 15 jours. Des commandes urgentes avec production accélérée sont disponibles sur demande.
À quelles normes de soudage vos colonnes transversales sont-elles conformes ?
Nos colonnes cruciformes sont soudées selon les normes AWS D1.1 (américaine), EN 1090 (européenne) et GB 50661 (chinoise). Toutes les soudures à pénétration totale du joint en T--sont soumises à une inspection UT à 100 % jusqu'à l'acceptation de niveau 1. Les qualifications du soudeur et les documents WPS/PQR sont fournis.
Pouvez-vous fournir des goujons de cisaillement et des corbeaux pré-soudés ?
Oui. Nous proposons des goujons de cisaillement pré-soudés (goujons à souder à tête), des corbeaux, des plaques de raidissement et des plaques de connexion en tant que composants facultatifs. Ceux-ci sont intégrés lors de la fabrication en usine selon vos dessins d’atelier pour simplifier l’installation sur le terrain.
Quelle est la longueur maximale de colonne que vous pouvez fabriquer ?
Nous pouvons fabriquer des colonnes transversales jusqu'à 20 mètres par segment. Pour les colonnes plus longues, les épissures boulonnées sur site sont conçues avec des connexions momentanées pour un assemblage rapide sur-site et une assurance qualité.
Fournissez-vous-des certificats d'inspection tiers ?
Oui. Nous travaillons avec SGS, BV et TÜV pour une inspection tierce-. Des certificats d'essai de matériaux (MTC), des qualifications de soudeur, des rapports CND et des dossiers d'inspection dimensionnelle sont fournis avec chaque expédition pour une traçabilité complète.
Quel système anti-corrosion est recommandé pour les environnements marins ?
Pour les environnements marins C5-M, nous recommandons une galvanisation à chaud-par immersion (revêtement de zinc de 85 μm) plus une couche de finition au fluorocarbone ou un système époxy chargé en céramique-, pour une durée de vie nominale de 50+ ans. Dans les cas extrêmes, les rayons d'angle intérieurs font l'objet d'une attention particulière pour un revêtement sans piqûres.
Les colonnes transversales peuvent-elles être utilisées dans les zones sismiques ?
Absolument. Les colonnes en acier en forme de croix présentent une résilience sismique exceptionnelle grâce à la formation de charnières en plastique stables. Leur géométrie simplifie les connexions orthogonales des poutres-aux-colonnes, réduisant ainsi l'encombrement du soudage et le risque de fracture fragile. Nous fabriquons conformément aux dispositions sismiques GB 50011 Special Seismic Grade et AISC 341.


